加硫機とは何ですか?短い答え
加硫機は、制御された熱、圧力、時間を加えることにより、未硬化のゴム配合物を強力で弾性のある耐熱性の完成品に変えるプレスです。この機械は、通常は硫黄または過酸化物の硬化システムを介してゴム内部の架橋反応を引き起こし、その反応により、成形可能なコンパウンドのシートが実際のゴム製品から分離されます。靴底、O リング、シール、ホース、または防振マウントの製造を計画している場合、加硫機は生産ラインの中心となります。
このように考えてください。加硫前のゴムは柔らかい粘土のように振る舞います。加硫後は、振動を吸収し、流体を密閉し、熱や天候に耐える弾性のある素材になります。プロセス中、ほとんどの硫黄硬化コンパウンドは次の温度に保たれます。 140~170℃ 、過酸化物システム 160~200℃ 、FKM やシリコーンなどの特殊化合物 170~250℃ 。これらのウィンドウをメンテナンスできない機械では、コンパウンドがどれほど優れていても、柔らかく、粘着性があり、または脆い部品が生成されます。
結論は簡単です。加硫機が決定します。 最終寸法、硬度、圧縮永久歪み、長期耐久性 出荷するすべての部品の。混合、粉砕、予備成形はすべてこの最終ステップを実行するために存在するため、残りのプロセスを構築する前にマシンを正しく準備してください。
- 温度: 化合物とその硬化システムに応じて 140 ~ 250 °C。
- 圧力: 硬化中、突出部領域では通常 15 ~ 40 MPa です。
- 時間: 薄いガスケットの場合は数分から、厚いブロックの場合は 40 ~ 60 分までかかります。
加硫の仕組み: 熱、圧力、時間
ゴムを絡み合った麺のボウルに例えると、その化学的性質を理解するのが容易になります。硫黄硬化コンパウンドでは、熱により硫黄環が開き、NR、SBR、EPDM、または NBR のポリマー鎖間に架橋が形成されます。過酸化物システムは、代わりに炭素間の直接的な結合を構築します。その結果、ゴムに反発力、耐薬品性、一定の負荷がかかっても形状を保持する能力を与える三次元ネットワークが生まれました。酸化亜鉛やステアリン酸などの硬化促進剤や活性化剤は、ネットワークの形成速度を制御します。そのため、機械の設定と同じくらい配合レシピが重要です。
成功を制御するのは、温度、圧力、時間の 3 つの変数です。温度は化学反応を促進します。圧力によって空気が押し出され、化合物がすべてのキャビティに押し込まれます。時間は反応がどの程度完了するかを決定します。 硬化が不十分なゴムは強度が不足しており、反発力が不十分です。硬化しすぎるゴムは硬くなり、ひび割れが発生しやすくなります。
実際の硬化時間は、製造現場の古いルールに従って約 1ミリメートルあたり3〜5分 一般的な成形温度における固体ゴムの厚さ。したがって、12 mm のショックマウント ブロックには 40 ~ 60 分かかる場合がありますが、2 mm のガスケットは 10 分以内に硬化します。厚い部品では、表面の焦げや中心部の未硬化を避けるために、よりゆっくりとした加熱が必要になります。
| 加熱方法 | 実用温度範囲 | 典型的な均一性 | 最適な用途 |
|---|---|---|---|
| 蒸気 | 120~180℃ | /-5℃ | 厚い切片、オートクレーブ |
| ホットオイル | 250℃まで | /-2℃ | 厳密な均一性が必要なプラテン |
| 電動カートリッジ | 300℃まで | /-3℃ PID制御あり | 小型プラテン、射出成形機 |
主な加硫機の種類
すべてのゴム製品を同じ方法で硬化できるわけではありません。部品の形状、年間生産量、金型のスタイルにより、4 つのマシン タイプのいずれかがわかります。
油圧加硫プレス(圧縮成形)
ゴム産業の主力製品。未硬化のブランクまたはストリップが開いた金型にロードされ、プラテンが油圧で閉じ、熱が金型を通ってコンパウンドに伝わります。多日光プレスは、生産量を高めるために複数の金型を積み重ねます。金型は比較的単純であるため、このタイプは依然としてパッド、ガスケット、靴底、および汎用シールの最初の選択肢です。 2 つの重要な購入数値は、プラテンのサイズとトン数です。
真空加硫プレス
閉じ込められた空気は、特に薄いリブ、深いキャビティ、または金属インサートを備えた金型で、ブリスターや未充填のコーナーを引き起こします。真空加硫プレスは、金型が完全に閉じる前にチャンバーを真空にし、空気関連の欠陥のほとんどを排除します。このカテゴリのオペレータに優しいオプションは、 真空ホットプレス機 完全なエンクロージャ、プログラム可能な排気、各プラテンの PID 温度制御を備えています。
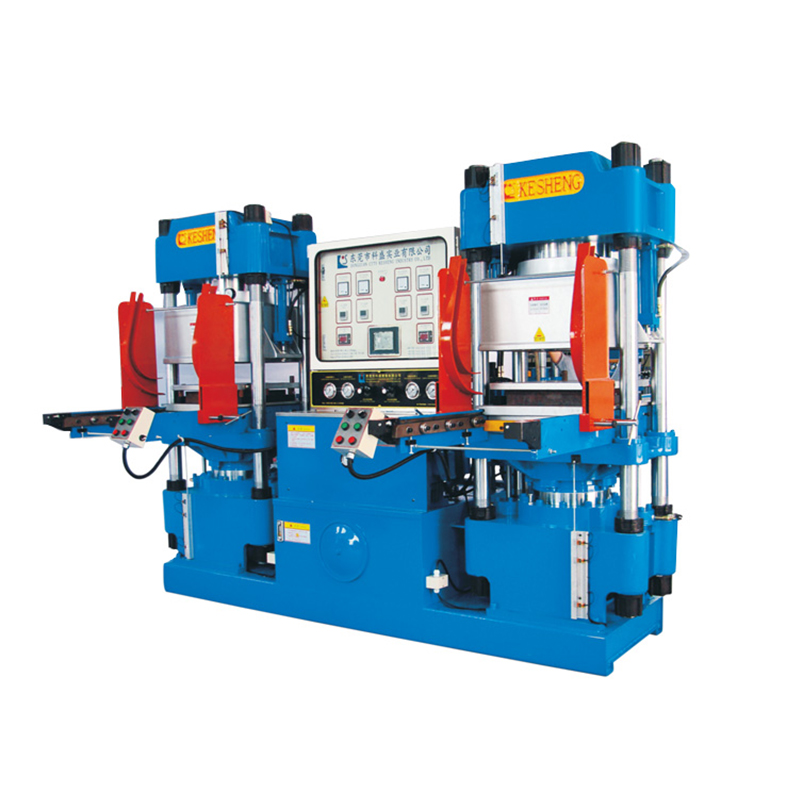 カスタム真空ホットプレス機メーカー、サプライヤー 本機は各種ゴム・プラスチック製品の加硫機です。タイミング金型ロック、自動プレ... 製品を見る→
ゴム射出成形機
射出機は、スクリューまたはプランジャー ユニット内でコンパウンドを可塑化し、圧力下で閉じた金型に直接射出します。ブランクを事前に計量したり、金型を開いてロードしたりする必要がなくなり、サイクルが短縮され、バリが減少します。縦型機械は、オイルシールやエアスプリングなどの接合金属部品で輝きます。横型機械は、大型成形品や高生産量に適しています。シールを圧縮から射出に切り替えるメーカーでは、同じ部品番号でも人件費が大幅に削減されることがよくあります。そのため、私たちの 縦型または横型ゴム射出機 素早い素材変更と再現可能なショットコントロールを念頭に置いて構築されています。
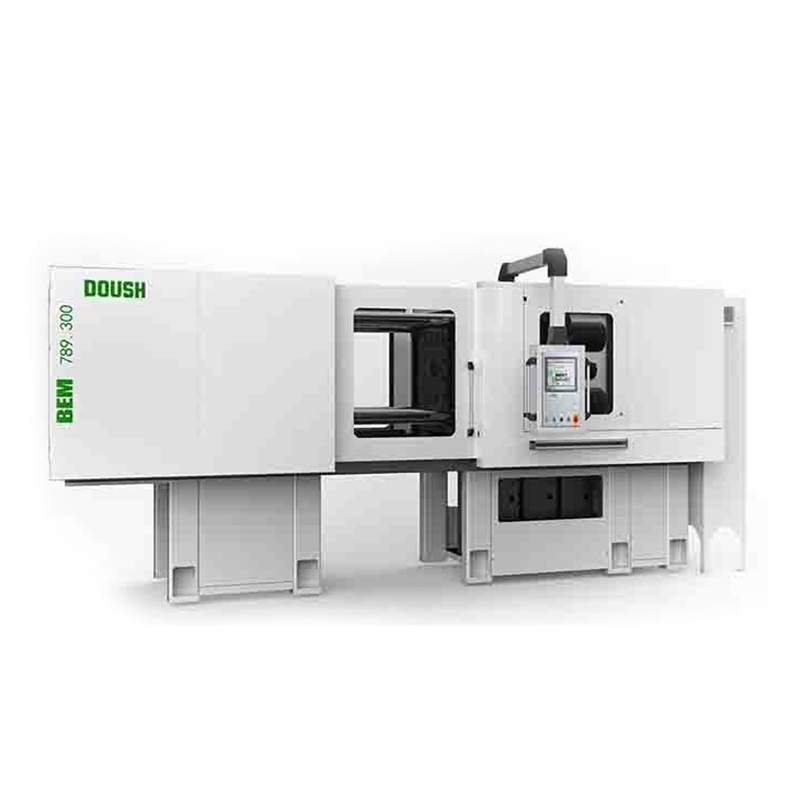 カスタム縦型/横型ゴム射出成形機メーカー、サプライヤー ゴム成形品を製造する技術です。主にゴム製品などのゴム成形品の製造に使用されます。 製品を見る→
オートクレーブと連続硬化ライン
長いプロファイル、ホース、ケーブルは平らなプラテンの間に収まりません。これらの製品は、高圧蒸気で満たされたオートクレーブ内、または押出成形とマイクロ波、熱風、または塩浴加熱を組み合わせた連続ラインで硬化します。これらのシステムでは、生産速度はプレストン数ではなく、加熱ゾーンの長さと温度制御の精度によって決まります。
| マシンタイプ | 代表的な製品 | サイクル特性 | 主な利点 |
|---|---|---|---|
| 圧縮プレス | ガスケット、パッド、靴底 | サイクルあたりの分数、バッチ指向 | 低金型コスト、柔軟性 |
| 真空プレス | 精密シール、接着インサート | 避難のため少し長くなる | 空気欠陥が少なく、密度が一定 |
| 射出成形機 | Oリング、コネクタ、大量生産部品 | 高速ショットと硬化サイクル | 再現性、バリの少なさ、労力の軽減 |
| オートクレーブまたは連続ライン | ホース、ケーブル、プロファイル | 負荷による連続またはバッチ | 長い長さも均一に硬化 |
適切な加硫機の選び方
プレス機の選択は、製品カタログからではなく、完成品から始まります。見積もりを依頼する前に、5 つの質問に答えてください。
- 最大部分の投影面積はどれくらいですか? プレストン数は、投影面積に成形圧力を乗じたものに等しくなります。 400 mm x 400 mm の部品は 0.16 平方メートルをカバーします。 25 MPa では 4.0 MN、約 408 トンが必要です。 10 ~ 15 パーセントのマージンを追加すると、450 ~ 500 トンのプレスになります。
- コンパウンドに必要な最大硬化温度はどれくらいですか? データシートで 200 °C 以上の温度が求められている場合は、低圧蒸気加熱を避け、代わりに電気カートリッジまたは熱油加熱を選択してください。
- 金型にはキャビティがいくつありますか? 複数個取りの金型では、プラテンの温度が不均一になるとすぐに影響を受けるため、アイドル時だけでなく、動作温度での温度均一性の測定値を要求してください。
- 部品にはインサートが含まれていますか、それとも真空が必要ですか? 接着シール、オイル シール、空気ばね部品は、ほぼ常に真空または射出成形機の恩恵を受けます。
- シフトあたりの生産量はどれくらいですか? 圧縮成形により工具コストが低く抑えられます。射出成形は、生産量が増加した場合でもサイクル タイムと労働力の節約をもたらします。
見積価格で止まらないでください。独自のコンパウンドを使用したテスト実行の予算を立て、サプライヤーが出荷前にプラテンの温度と平行度をどのように測定するかを確認してください。当社はミキサー、ミル、プレフォーマー、加硫プレスの製造に 15 年以上を費やしており、納品されるすべてのユニットは梱包前に温度の均一性と圧力の安定性がテストされています。どのカテゴリが自社の製品に適合するかわからない場合は、次の手順に従ってください。 完全な機械カタログ ご注文前に金型について当社の技術スタッフにご相談ください。
| パラメータ | なぜそれが重要なのか | 確認すべき内容 |
|---|---|---|
| プラテンサイズ | 金型の最大寸法を定義します | 最大の金型とクリアランスを比較してください |
| 定格トン数 | バリの厚さと部品の密度を決定します | 投影面積から計算します。テストレポートをリクエストする |
| 温度範囲 | コンパウンドの硬化ウィンドウをカバーする必要があります | 加熱マージンで上限を確認 |
| 温度均一性 | サイクルの一貫性と不合格率に影響を与える | 使用温度での 9 点測定を依頼してください |
| 日光と脳卒中 | 金型の高さと脱型スペースを決定します | 最も厚い型に合わせて測定する |
| 制御システム | 治療レシピを保存し、品質を保護します | タイマー、アラーム、データロギングを備えた HMI を探してください |
| 安全金具 | 装填時および脱型時の怪我を防止します。 | 両手操作コントロール、ガード、ライトカーテンを確認してください |
加硫機が使用される場所: 業界の例
加硫機はあらゆるゴム製品業界に登場します。共通しているのは、実際の使用条件下での弾性、シール性能、耐熱性や耐候性が必要であることです。
- ゴム製の靴底とスポーツシューズ: 靴工場では、EVA ミッドソールに合わせてゴムのアウトソールを硬化させ、複数のステーションを備えた機械がラインを稼働させ続けます。多くの人が当社を利用しています 全自動ゴム底プレス成形機
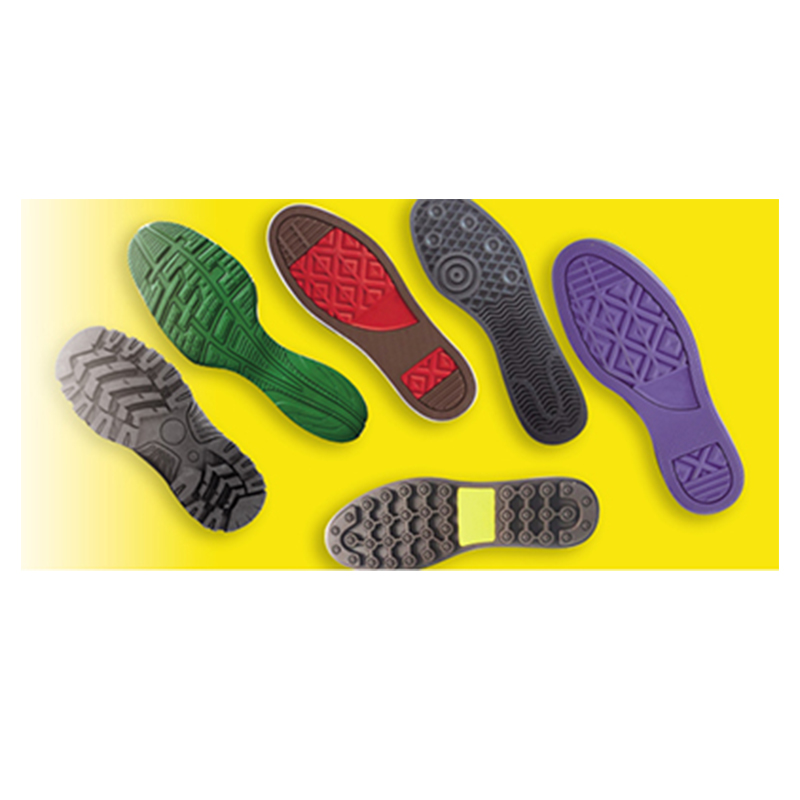 カスタム全自動ゴム底プレス成形機メーカー、サプライ 全自動ラバーソールホットプレス成形機製品説明1。自動スライド金型と金型回転構造により、金型の自動化が可能です。 製品を見る→ 均一な圧力分布でサイクルごとに複数のソールを硬化します。
- O リングとガスケット: これらの小さな部品は、厳密な温度制御と正確な金型閉鎖に依存します。真空プレスと射出成形機がこのカテゴリーの大半を占めています。
- オイルシールとエアスプリング: 金属インサートが装着され、その周りにゴムが射出または圧縮成形され、同じ硬化サイクル中に結合が形成されます。
- ホース、プロファイル、ケーブル絶縁: 連続ラインまたはオートクレーブが平型プレスに取って代わります。
- 防振マウントとローラー: 厚いセクションでは長いサイクルと注意深い温度勾配が必要です。
- テニスボールなどのスポーツ用品: ボールコアはフェルトのラッピング段階の前に熱硬化が行われ、そのプロセスを処理するための完全なラインが存在します。
硬化後も、ほとんどの成形品のパーティング ラインにはバリが残っています。手でトリミングするか、極低温バリ取りチャンバー内でタンブリングすることにより、シール表面を損傷することなく部品を洗浄できます。バリの量は金型の設計とプレスの精度に依存するため、この仕上げステップはプレスの選択と合わせて計画してください。
安全性とメンテナンス: すべての生産マネージャーが知っておくべきこと
加硫機は、高熱、重い油圧力、大型の可動プラテンを組み合わせています。尊重されれば、何年にもわたってトラブルのないサービスが提供されます。無視すると、オペレーターが負傷したり、1 つのシフトで生産が台無しになる可能性があります。
あらゆるプレスラインの安全必需品
- オペレーターが金型に手を伸ばしている間プレスが閉じないように、両手操作ボタンまたはライト カーテンを設置してください。
- 誰かがプラテンを掃除したり金型を交換したりする前に、ロックアウト/タグアウト手順を実行してください。
- 油圧ホースは摩耗の兆候が見られたら交換してください。圧力下で漏れた微細なオイルジェットは皮膚に浸透する可能性があり、直ちに医師の診察が必要です。
- ブランクをロードしたり硬化した部品を取り外したりするときは、承認された耐熱手袋と顔を保護するものを着用してください。
- 数秒を節約するために、金型領域に工具や複合材料のスクラップがない状態を保ち、安全スイッチを決して無効にしないでください。
実践的なメンテナンスリズム
- ダイヤルゲージを使用してプラテンの平行度を毎月チェックし、それを超えないようにしてください。 0.05mm/メートル ;プラテンが歪んでいると、パーツの厚さが不均一になります。
- 3 か月ごとに 9 点のプラテン温度を測定します。以内の偏差が予想される /-3℃ 設定温度で。
- 作動油とフィルターは予定どおりに交換してください。通常は 1 回ごとに交換してください。 2,000稼働時間 、リザーバー内の水や汚れを検査します。
- 6 か月ごとに温度センサーを校正します。センサーのドリフトは、ほとんどの機械的故障よりも多くの材料を無駄にします。
- シフト始動チェックリスト中に、加熱カートリッジ、オイルパイプ、および蒸気シールを検査します。
- 両手制御、ライト カーテン、緊急停止を毎週テストし、書面による記録を保管します。
このリズムに従えば、しっかりとしたプレスが長続きするはずです。 15~20年 。私たちの経験では、早期故障の原因は、価格だけで購入したり、温度均一性のチェックを省略したり、作動油を劣化させたりしたことに遡ります。コンパウンド、金型、シフト パターンについてサプライヤーに伝えれば、設置から 5 年経っても品質目標を満たしている機械を受け取ることができます。
加硫機に関するよくある質問
加硫プレスとゴム射出成形機の違いは何ですか?
加硫プレス (古典的な圧縮プレスを意味します) は、開いた金型内にあらかじめ配置されたブランクを硬化させます。射出機はコンパウンドを可塑化し、まず閉じた金型に射出し、その後硬化させます。射出成形ではサイクルが短くなり、バリが少なく、キャビティの充填が向上しますが、金型のコストが高く、セットアップもより複雑です。
加硫機はどのような温度と圧力に達すればよいですか?
ほとんどのゴムコンパウンドは 140 ~ 200 °C で硬化します。 FKM およびシリコン グレードでは、最大 250 °C が必要な場合があります。突出部領域にかかる一般的な成形圧力は次のとおりです。 15~40MPa より厚い部品やより複雑な部品では、より高いトン数が必要になります。
ゴムをプレス機で加硫するにはどのくらいの時間がかかりますか?
経験則は 1ミリメートルあたり3〜5分 コンパウンドの硬化曲線に合わせて調整された固体の厚さ。薄いガスケットは 4 ~ 8 分で硬化しますが、厚いマウントは 40 ~ 60 分で硬化します。特定の化合物については、硬化レオメーター テストで必ず確認してください。
なぜ真空加硫プレスを使用する必要があるのですか?
完全に閉じる前に、真空によって金型キャビティから空気が除去されます。つまり、ブリスターが減り、コーナーの充填が改善され、密度がより安定することになります。これは、ガスケット、接着インサート、および複雑な形状の部品にとって重要です。
1 台の機械でさまざまなゴム配合物を加硫できますか?
はい、マシンの最高温度が各コンパウンドの硬化ウィンドウをカバーしている限り、可能です。バッチ間で金型を洗浄することで硫黄硬化材料と過酸化物硬化材料を分離し、徹底的な洗浄を行わずに互換性のない材料を同じ日に稼働させるのではなく、あるプレスから別のプレスに切り替えます。
加硫機の寿命を縮める原因は何ですか?
通常の原因は、定格トン数を超えて運転すること、不均一なプラテン温度を修正せずに運転すること、油圧オイルの状態を無視すること、平行度チェックをスキップすることです。暦月ではなく稼働時間に基づいて定期メンテナンスを行うのが、最も安価な保険です。

