ゴム混合機: 金型に入る前にバッチの品質を決定する装置
ゴムシール、O リング、靴底、ホース、または押出成形用コンパウンドを製造する場合、プレスや金型が原因で完成部品が故障することはほとんどありません。ゴム混合機が一貫性のない配合物を供給したために失敗しました。引張強度の低下、圧縮永久歪の変動、表面のフローマーク、隠れた気孔率はすべて、混合室にまで遡ります。
ゴム混合機は 1 サイクルで 3 つのタスクを実行します。ポリマーに充填剤、活性剤、軟化剤が組み込まれています。それはそれらを均一に分散させます。そしてその塊を加工可能な材料に可塑化します。この機械は、せん断力、温度、混合時間を制御し、これらによって分散品質、スコーチ安全性、バッチ間の一貫性が決まります。
よく混合されたコンパウンドの実際の製造ベンチマークは、バッチ間のムーニー粘度のばらつきが±5 単位であり、分散評価が標準の 10 点スケールで 4 以上です。 ミキサーがこれらの数値を保持できない場合、下流のプレス、押出機、または硬化システムはそれを補うことができません。
ニーダーとオープンミル:各プロセス段階ではどのゴム混合機が属しますか?
最初の購入決定はマシンの種類です。ほとんどのゴム製品工場では、同じ作業を競うのではなく、同じプロセスの異なる段階を処理するため、加圧ニーダーと 2 ロール混合ミルの両方が必要です。
加圧ニーダー: 主要な混合機
加圧ニーダーはマスターバッチ製造の主力製品です。ゴムと材料は密閉チャンバーに投入され、一対のローターが空気圧ラム圧力下で材料を混練します。密閉型の設計により、粉塵が抑制され、温度が安定し、ポリマー鎖を破壊してカーボン ブラックまたはホワイトのフィラーを分散させるのに必要な高いせん断力が生成されます。一般的なゴム製品では 2 翼ローターが一般的に選択されます。 4 翼ローターはせん断プロファイルを変更し、多くの化合物のサイクル時間を短縮します。
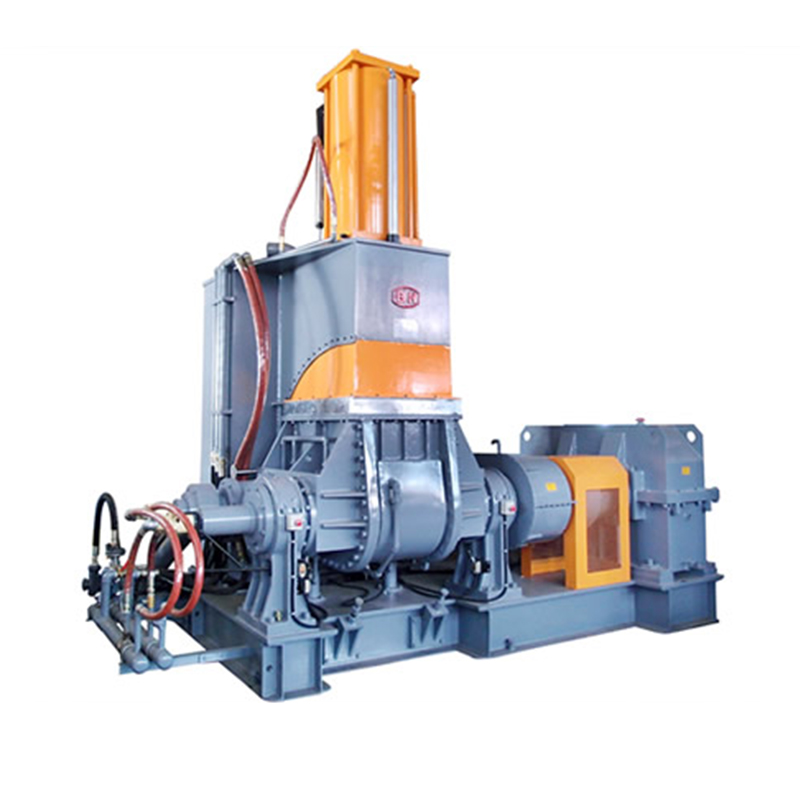 マスターバッチゴム混合用加圧ニーダー この密閉された機械は、フィラーを分散させ、ポリマー鎖を破壊するために必要な高せん断力を提供します。温度を安定させ、粉塵を抑制するため、2 本ロールミルの前に一貫したマスターバッチを製造するために不可欠です。 製品を見る→
2 ロールミキシングミル: 仕上げと硬化剤の添加
二本ロール混合ミルが第 2 段階を処理します。コンパウンドは 2 つの逆回転ロールの間で絞り出され、繰り返し切断、折り畳まれ、低温でブレンドされます。ここで硫黄と促進剤が追加されます。これは、コンパウンドが金型または押出機に到達するまで、これらの成分がスコーチ閾値未満に留まらなければならないためです。このミルは、押出機やコールドフィード プレフォーマーなどの下流の装置に供給する均一なシートも製造します。
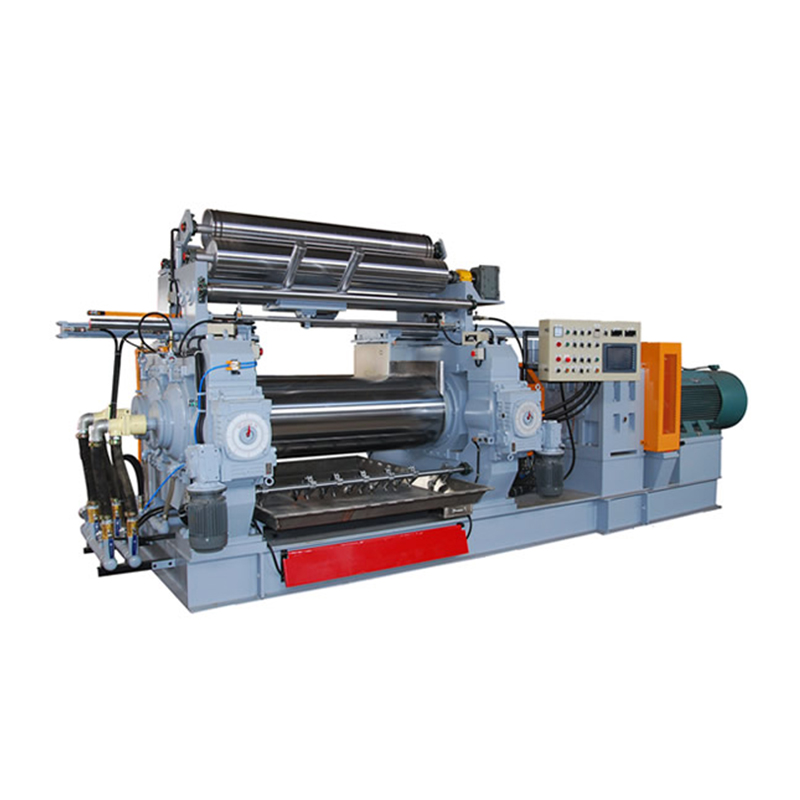 最終複合シート用 2 ロールミキシングミル マスターバッチの後、硫黄と促進剤が、焦げを防ぐために制御された条件下でこのミルに追加されます。下流の押出機向けに均一なシートを生成し、その仕様は最終品質に直接影響します。 製品を見る→
| 特徴 | 加圧ニーダー | 二本ロールミキシングミル |
|---|---|---|
| 混合室 | 密閉され加圧されている | オープンロール、大気中 |
| 主なプロセスの役割 | マスターバッチ混合 | 硬化剤添加とシーティング |
| 粉塵とヒュームの制御 | 良い | 中等度 |
| 出力フォーム | ダンプバッチ | シートまたはストリップ |
| 一般的なサイズ | 10 ~ 110 L チャンバー | ロール直径 16 ~ 26 インチ |
| 挟み込みの危険性 | 低い | 高い。ブレーキとガードが必要 |
ゴム混合機が適切に機能するかどうかを決定する 6 つの仕様
パンフレットでは同じように見える 2 台のマシンでも、工場現場では異なるパフォーマンスを発揮することがあります。注文に署名する前に、これら 6 つの仕様を詳細に比較してください。
| 仕様 | 影響を受けるもの | 実用範囲 |
|---|---|---|
| チャンバー容積 | バッチサイズとスループット | ほとんどの工場では 10 ~ 55 L |
| フィルファクター | 分散、温度上昇、サイクルタイム | 0.70~0.85 |
| ローター速度 | せん断速度と混合効率 | 30~60rpm |
| モーター出力 | 高フィラーまたは硬いコンパウンドのトルク | 55 L チャンバーあたり 40 ~ 90 kW |
| ラム圧 | フィラーの組み込みと圧縮 | 0.4~0.8MPa |
| 冷却システム | スコーチの安全性とサイクルタイム | 水冷ジャケットとコア冷却 |
実際の化合物についてはサプライヤーと相談してください。 60 ショア A を超える NBR などの高粘度コンパウンドを処理する場合、または大量のカーボン ブラック負荷を使用する場合は、出力範囲の上限にあるモーターを選択し、冷却チャネルが連続シフト作業に適したサイズであることを確認してください。
同じゴムミキサーを使用する 2 つの工場で異なる結果が得られる理由
2 つのプラントで同じモデルの混合機を稼働させても、異なる品質の配合物を生産できます。違いは、充填率、吐出温度、混合順序、計量精度などのプロセス規律に起因します。これら 4 つの要因は、通常の生産で見られる混合欠陥のほとんどを説明します。
| 問題 | 典型的な原因 | 実用的な修正 |
|---|---|---|
| スコーチ(プリキュア) | 吐出温度が高すぎるか、サイクルが長すぎます | ローター速度を下げます。冷却水温度の低下。サイクルを短くする |
| 分散不良 | 低い fill factor, low ram pressure, short mixing time | バッチ重量を増やします。ラム圧力を上げる。混合時間を延長する |
| ローターへのこだわり | 高温、低い充填率、特定のポリマーグレード | バッチ温度を下げます。フィルファクタを 0.75 ~ 0.80 に調整します。離型剤を追加する |
| バッチ間の変動 | 手動計量誤差、温度ドリフト | 自動少量化学バッチ処理を使用します。温度センサーを校正する |
計量精度は基礎です。硬化剤に 1 ~ 2 グラムの誤差があると、バッチ全体がスクラップになってしまうほど加硫速度が変化する可能性があります。依然として手動スケール計量に依存している工場は、自動計量および供給ラインを使用してこのリスクを排除できます。の ミキサー上流設備 このサイトの記事では、一般的なレイアウトについて説明しています。
パンフレットだけでなく、ゴム混合機を製品ラインに合わせてください
適切な混合パッケージは、製造する製品によって異なります。一般的な 4 つのゴム製品カテゴリに対して、混合装置が一般的にどのように選択されるかを次に示します。
EVAとラバーソール
靴底工場では、厳密に制御された温度で混練機を稼働させてマスターバッチを調製し、次にオープンミルを使用して成形用の材料をシートオフします。 EVA コンパウンドは、架橋および発泡反応が熱履歴の影響を受けやすいため、狭い温度範囲を必要とします。この用途では、ローター速度よりも温度制御が重要です。
Oリングとシール
O リングやシールの製造では、分散していない凝集物が成形品の漏れ経路となるため、フィラーを細かく分散する必要があります。 0.80 付近の充填率のニーダーを使用し、ラム圧力を高めに保ち、すべてのブランクの寸法精度を維持するコールドフィード精密プレフォーマーにバッチをフィードします。
ホースと押出成形品
押出成形品の場合、汚染管理が最優先です。あ ホットフィードゴムストレーナ 混練機の下流に配置すると、コンパウンドが押出機のスクリューに入る前に不純物が除去され、材料の純度が向上します。
大量生産
シフトあたり 10,000 個以上の部品を生産する工場では、ニーダーとバッチオフ冷却ユニットおよび自動供給システムを組み合わせる必要があります。これにより、ミキサーが手動操作で待機することがなくなり、冷却され、積み重ねられた化合物の連続的な流れが次の段階に向けて準備が整った状態に保たれます。
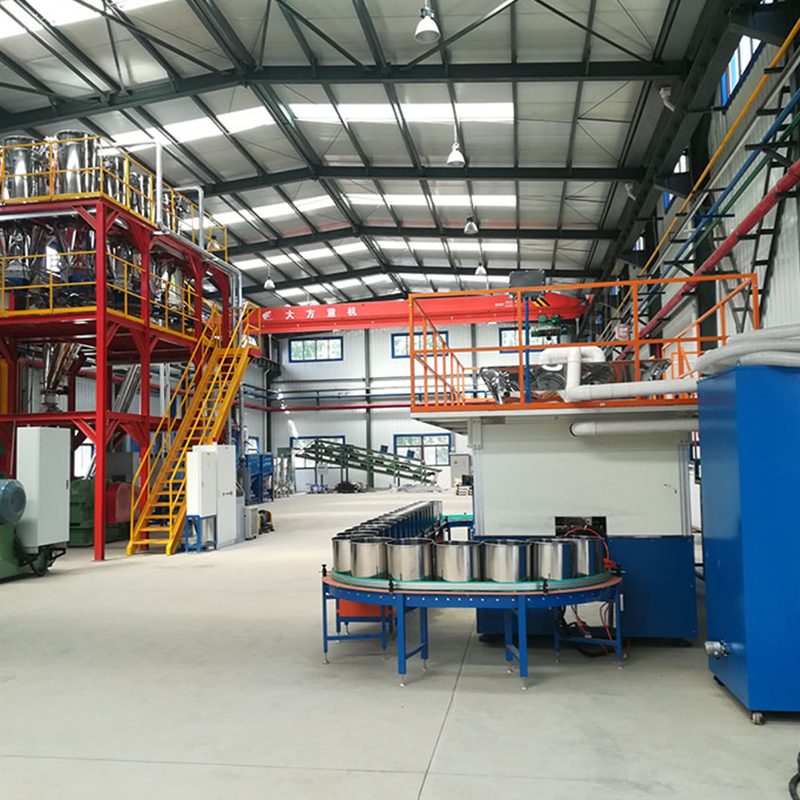 計量および供給ミキサーの上流機器 このシステムは、原材料の保管、計量、内部ミキサーへの直接供給を自動化します。これにより、大量生産において粉塵を抑えた連続運転が保証され、手作業が軽減されます。 製品を見る→
メンテナンスと安全性: ゴム混合機で消耗するもの
ゴム混合装置は、研磨剤のカーボン ブラック、微細な酸化亜鉛を使用し、シフトごとに高トルクで動作します。着用するかどうかではなく、いつ着用するかが問題です。計画的なメンテナンススケジュールにより、品質が安定し、機械の寿命が長くなります。
- ローターとチャンバー壁: ローター先端とチャンバー壁の間の隙間は摩耗とともに増加します。半年ごとに隙間ゲージで点検してください。過剰なクリアランスは分散不良を引き起こし、混合サイクルが長くなります。
- 粉塵が止まります: これらのシールは、粉体がローターシャフトに沿って逃げるのを防ぎます。漏れた成分により配合比が変化しますので、目に見える漏れが現れる前に交換してください。
- 潤滑: ギアボックスとベアリングには機械メーカーが指定したグレードのオイルを使用してください。別のグレードに置き換えると紙のコストは節約できますが、摩耗によるコストが高くなります。
- 冷却システム: スケールの堆積により熱伝達が減少します。吐出温度が数週間にわたって上昇する場合は、プロセス設定のせいにする前に、冷却チャネルにスケールが付着していないか確認してください。
- 安全装置: すべてのオープンミルには、指定時間内にロールを停止する緊急停止バーとブレーキが設置されていなければなりません。加圧ニーダーには、ホッパーインターロックと圧力を瞬時に解放する油圧安全弁が必要です。
ゴム混合機に関するよくある質問
加圧ニーダーとオープンミキシングミルの違いは何ですか?
加圧ニーダーは密閉式密閉型ミキサーで、ポリマーに充填剤を組み込み、分散させる主な作業を行います。オープンミキシングミルは、低温で硬化剤を添加し、コンパウンドをシートに成形するために使用される、露出した 2 ロールの機械です。これらは、典型的な配合ラインではペアとして機能します。
ニーダーのバッチサイズはどのように決定すればよいですか?
バッチ重量は、チャンバー容積に充填率と化合物密度を乗じたものに等しくなります。充填率 0.75、配合密度 1.15 g/cm3 の 55 L ニーダーの場合、バッチ重量は約 47 kg です。高フィラー材料は 1 リットルあたりの重量が重いため、特定のコンパウンドの密度を確認してください。
ゴム混合機の通常の充填率はどれくらいですか?
ほとんどのニーダーアプリケーションは 0.70 ~ 0.85 で動作します。値を高くするとスループットは向上しますが、温度とトルクが上昇します。 EVA とソフトコンパウンドは 0.80 ~ 0.85 付近で実行できます。硬くて高硬度のコンパウンドは、モーターの過負荷を避けるために 0.70 に近い値に保つ必要がある場合があります。
混合時の焦げを防ぐにはどうすればよいですか?
吐出温度をコンパウンドのスコーチ温度未満に保ち、2 段階の混合プロセスを使用して冷却ミルで硬化剤を添加し、冷却水チャネルがきれいで、流入水の温度が 30°C 未満に保たれていることを確認します。
1台の混合機でシリコーンやEVAなどの異なるゴムを使用できますか?
はい。ただし、ローターの速度、温度プロファイル、混合時間を材料ごとに変更する必要があります。シリコーンは他の化合物を相互汚染する可能性があるため、シリコーン専用の機械を使用するか、材料交換の合間に洗浄剤を使用して徹底的なパージサイクルを実行してください。
混合プロセスを改善する上流の装置は何ですか?
自動小型化学薬品バッチング システム、カーボン ブラック計量システム、オーバーヘッド フィード コンベアにより、手作業によるエラーが軽減され、積み込み時間が短縮されます。これらの装置は総称してミキサー上流装置と呼ばれ、ゴム混合ラインにおけるバッチ間の一貫性を安定させる最も効果的な方法です。

